製造業では、多品種少量生産や短納期化への対応が求められる中、生産計画業務の重要性がますます高まっています。一方で、需要変動や人手不足、設備負荷の調整などにより、生産計画の立案や変更対応に多くの時間と労力を費やしている企業も少なくありません。生産計画の精度が低下すると、納期遅延や設備稼働率の低下、在庫の増加といった問題につながる可能性があります。そのため、限られた生産資源を有効活用しながら、現実的かつ実行可能な計画を立案することが重要です。
こうした課題の解決を支援するシステムとして注目されているのが、生産スケジューラ(APS:Advanced Planning and Scheduling)です。生産スケジューラは、設備能力や工程の制約条件を考慮しながら、生産計画の作成や調整を効率化し、生産性向上や納期遵守率向上に貢献します。本記事では、生産スケジューラの基本的な仕組みや主な機能、導入効果に加え、Excel管理の限界、ERP・生産管理システムとの違いと連携のメリット、導入を成功させるポイントまでを解説します。
この記事のポイント
- 生産スケジューラ(APS)は、設備・人員などの制約を考慮して、実行可能な生産計画を立案・最適化するシステム
- ERP・生産管理システムは「何をどれだけ作るか」、生産スケジューラは「いつ、どの設備で、どの順序で作るか」を担う
- 導入成功のカギは、課題の明確化、自社の制約条件を表現できるか、既存システムとの連携設計
生産スケジューラ(APS)とは
生産スケジューラの概要
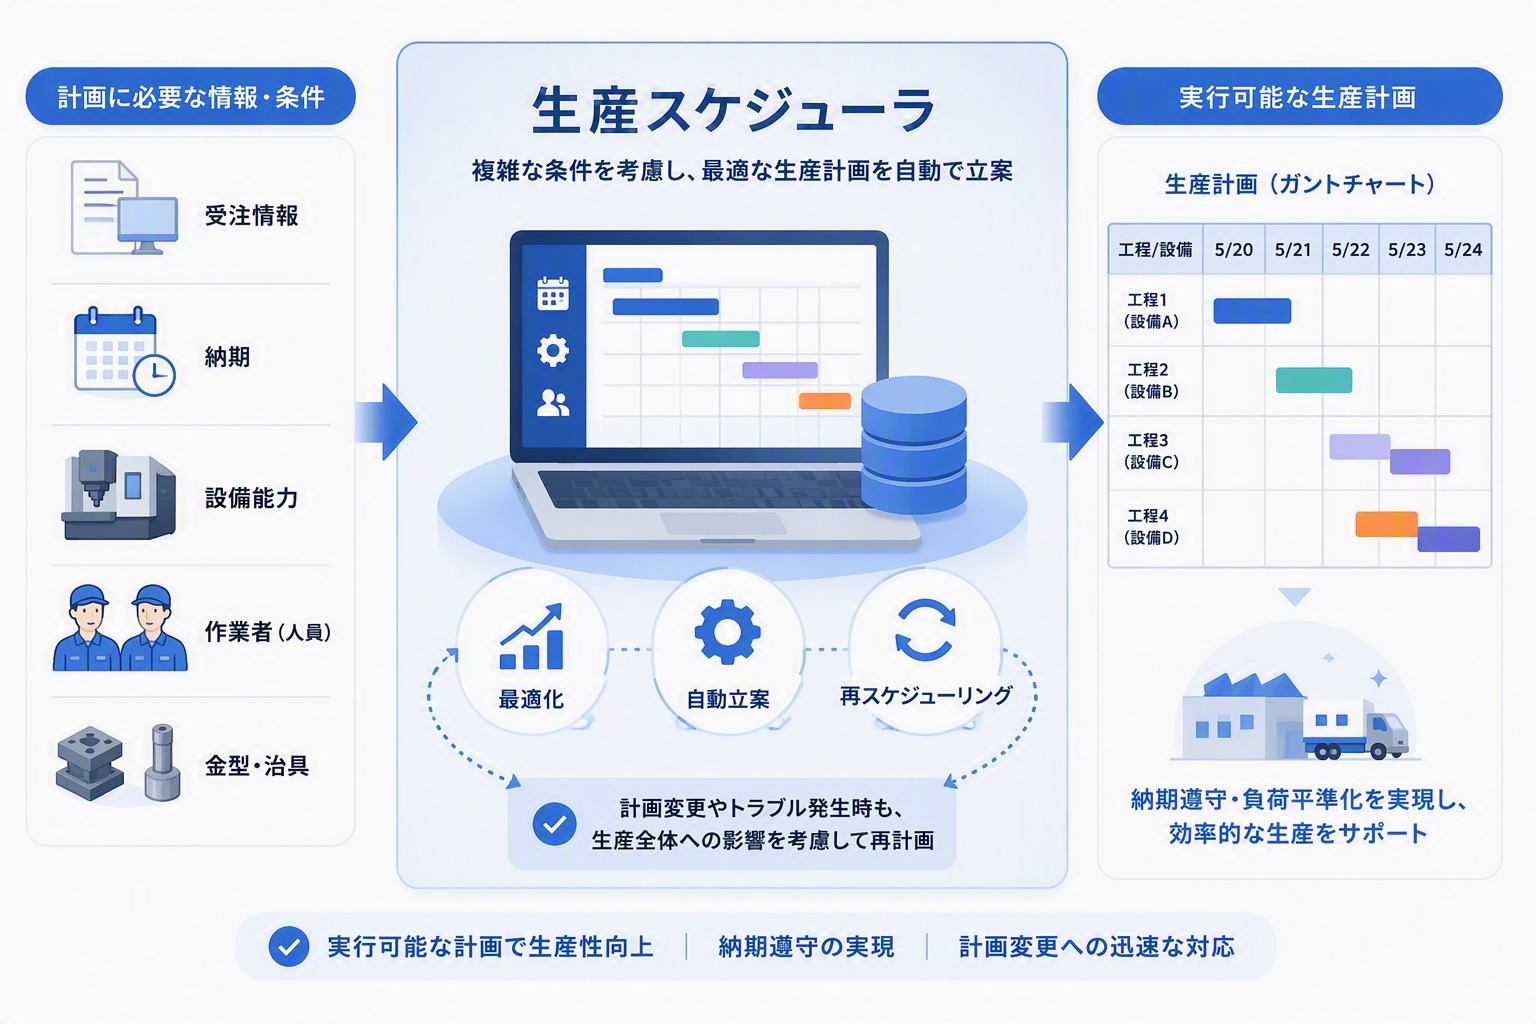
生産スケジューラとは、設備や人員などの制約条件を考慮しながら、生産計画を作成・調整するためのシステムです。製造業の生産計画では、受注情報や納期だけでなく、設備能力や作業者、金型・治具などの生産リソースを考慮する必要があります。しかし、実際の生産現場では複数の工程や設備が関係するため、こうした条件を満たす日程を人手で作成することは容易ではありません。
そこで活用されるのが生産スケジューラです。設備や人員の状況、工程間の制約条件をもとに、現実的な生産日程を自動で作成します。また、受注内容や納期の変更が発生した場合には、生産全体への影響を考慮しながら日程を再調整できます。さらに、多くの製品は設備や人員の能力上限を考慮する「有限能力計画」に対応しており、生産現場の実態に即した日程作成を支援します。
APS(Advanced Planning and Scheduling)とは
APSは「Advanced Planning and Scheduling」の略称で、日本語では「高度計画・スケジューリング」と訳されます。一般的にAPSは、生産スケジューラを指す用語として広く使われています。設備能力や人員配置、工程間の制約条件などを加味しながら、生産計画を最適化する仕組みです。
特に多品種少量生産や短納期対応が求められる製造業では、生産状況の変化に応じた柔軟な対応が欠かせません。APSはこうした現場の制約を考慮しながら、生産現場で実行可能な計画立案を支援します。
生産管理業務における生産スケジューラの役割
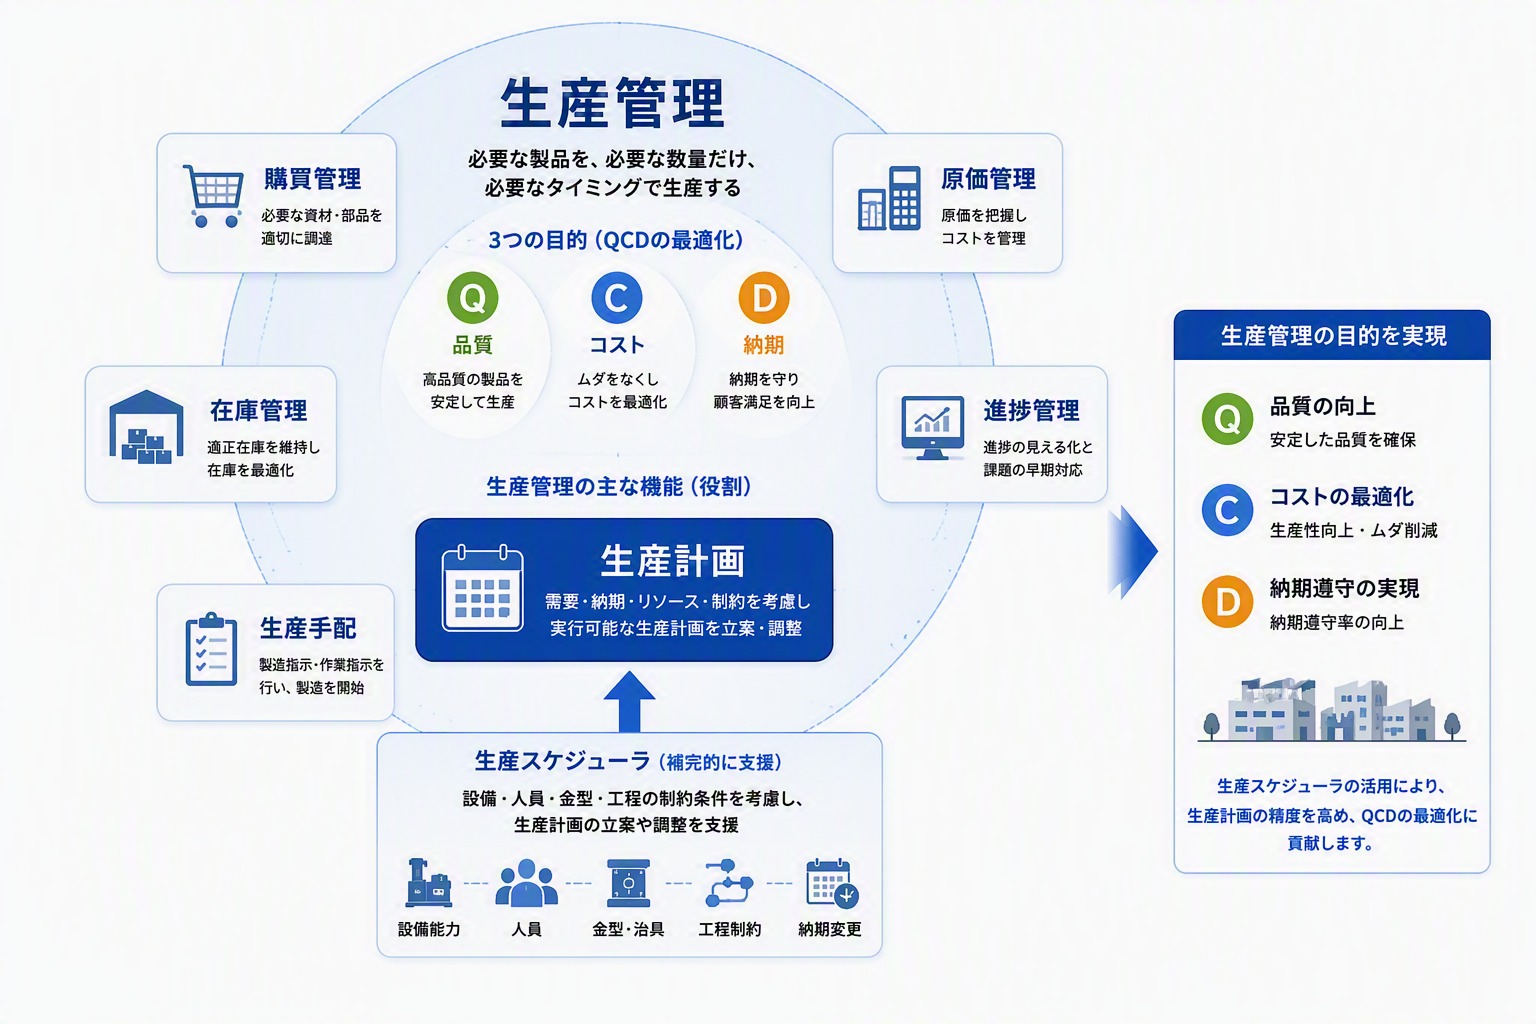
生産管理の目的は、必要な製品を必要な数量だけ、必要なタイミングで生産し、納期・品質・コストの最適化を実現することです。そのためには、受注状況や在庫、生産リソースの状況を踏まえた実行可能な生産計画を立案する必要があります。
しかし、実際の製造現場では、設備能力や作業者の配置、工程間の前後関係、納期変更など、多くの条件が複雑に絡み合っています。これらを考慮しながら最適な日程を作成・維持することは容易ではありません。生産スケジューラが担うのは、生産管理業務の中でも「生産計画・日程計画」の領域です。設備や人員、金型・治具などのリソースと工程上の制約を考慮しながら、生産日程の立案と調整を行います。
また、生産スケジューラの活用は、計画作成の効率化だけでなく、納期遵守率の向上、生産負荷の平準化、生産性の向上にも寄与します。こうした理由から、生産管理を高度化するための重要な仕組みとして、生産スケジューラは多くの製造業で導入が進んでいます。
生産管理システムとは?設計と生産をつなぐ生産管理とPDMの連携のメリット
※製造業における生産管理の考え方や、PDMとの連携によって設計段階から生産に至るまでの情報を一貫して管理するメリットについて解説しています。
なぜ今、生産スケジューラが求められているのか
近年、製造業を取り巻く環境は大きく変化しています。顧客ニーズの多様化に伴う多品種少量生産への対応や短納期化への要求に加え、人手不足や熟練人材の減少など、多くの企業がさまざまな課題に直面しています。
こうした状況の中で従来と同じ方法で生産計画を立て続けることは難しくなっています。変化する受注状況や生産条件に柔軟に対応しながら、設備や人員の能力を踏まえた実行可能な生産日程を作成する仕組みとして、生産スケジューラへの関心が高まっています。
多品種少量生産への対応が求められている
市場ニーズの多様化により、製造業では多品種少量生産へ移行する企業が増えています。従来の大量生産では、同じ製品を長期間生産することで高い生産効率を実現できました。しかし、多品種少量生産では製品ごとに工程や生産条件が異なり、段取り替えの頻度も増加します。その結果、生産計画の作成は複雑になり、担当者の経験や勘だけで最適な順序を判断することが難しくなります。
生産スケジューラを活用することで、設備能力や工程条件を踏まえて生産順序を自動で調整できるため、複雑化した多品種少量生産の生産現場でも効率的な運用を実現しやすくなります。
短納期化により生産計画の重要性が高まっている
顧客からの納期要求は年々厳しくなる傾向にあり、製造業にはこれまで以上に迅速な対応が求められています。短納期化が進む中では、受注から生産、出荷までのリードタイムを短縮しながら、納期を確実に守ることが重要です。しかし、生産能力を考慮せずに受注を受けると、納期遅延や生産現場への負荷集中を招く可能性があります。そのため、設備や作業者の空き状況を反映した現実的な生産計画が重要となります。
生産スケジューラは、生産能力と納期のバランスを考慮した日程立案を支援し、納期遵守率の向上に貢献します。
計画変更への迅速な対応が必要になっている
製造現場では、急な受注や納期変更、設備トラブル、部品調達の遅れなどにより、日常的に計画の見直しが発生します。こうした変更が発生した際、人手による生産計画の調整では、影響範囲の確認や計画の見直しに多くの時間がかかります。また、調整漏れや判断ミスによって、生産効率の低下や納期遅延を引き起こすこともあります。
生産スケジューラは、変更内容を反映しながら生産全体の日程を再計算できるため、変化の多い製造現場でも迅速な意思決定を支援します。
生産計画業務の属人化が課題となっている
生産計画は製造現場全体を左右する重要な業務である一方、その作成や調整を特定の担当者の経験や勘に依存している企業も少なくありません。長年の経験を持つ担当者は、設備の特性や工程の制約、過去のトラブル事例などを踏まえて計画を立案できます。しかし、担当者の異動や退職が発生した場合、計画立案のノウハウが失われるリスクがあります。
また、人手不足や世代交代が進む中で、属人的な運用を継続することはますます難しくなっています。
人手不足と設備稼働の最適化
人手不足が進む現場では、生産量を増やせない制約が「設備」ではなく「人」に移りつつあります。設備には空きがあっても、それを動かせる作業者がいないために計画どおりに生産できない、というケースです。また、同じ作業でも作業者のスキルによって処理時間や対応できる工程が異なるため、誰をどの設備・工程に割り当てるかが生産性を大きく左右します。
生産スケジューラでは、設備だけでなく作業者もリソースとして管理できます。保有スキルや就業時間を考慮した割り当てが可能になるため、限られた人員で設備を有効活用する日程づくりを支援します。
生産スケジューラの主な機能とできること
生産スケジューラは、有限能力計画、負荷計画、計画の自動立案と再スケジューリング、ガントチャートによる可視化、納期シミュレーションといった機能によって、設備や人員といった限られた生産リソースを考慮しながら、現実的な生産日程を効率よく作成できます。
ここでは、生産スケジューラの代表的な機能と、それぞれによって何ができるようになるのかを解説します。
有限能力計画 ― 設備・人員などのリソース能力を考慮し、実行可能な計画を立てる
有限能力計画とは、設備・作業者・治工具といったリソースの能力上限を制約として考慮しながら生産計画を立案する方式です。生産計画において重要なのは、必要な数量を積み上げることではなく、その計画が現場で実際に実行できることです。設備の稼働可能時間や作業者の就業時間には上限があり、それらを超えた計画は成立しません。
これに対し、設備能力を考慮せず、必要な数量と時期だけで計画を立てる方式を無限能力計画と呼びます。無限能力計画では特定の日に作業が集中し、現場で調整が発生するケースがあります。
生産スケジューラは有限能力計画に対応することで、各リソースの空き状況を考慮しながら日程を割り付けるため、能力上限を超えない現実的な生産計画を作成できます。
負荷計画と山積み・山崩し ― 負荷を可視化し平準化する
負荷計画とは、設備や作業者にかかる負荷を把握し、偏りを調整する計画業務です。まず、各設備や作業者に割り当てられた作業量を積み上げて表示します。これを「山積み」と呼びます。山積みを行うことで、どの設備に負荷が集中しているかを把握できます。続いて、能力上限を超えた作業を前後の日程へ移動し、負荷を平準化します。これが「山崩し」です。
負荷が一部の設備や工程に集中すると、その設備が生産全体のボトルネックになります。負荷を平準化することで設備稼働率の向上につながり、生産能力をより有効に活用できるようになります。
自動立案と再スケジューリング ― 計画変更時に影響範囲を考慮して組み直す
受注情報と工程情報をもとに生産計画を自動で作成する機能です。従来、計画の立案には受注内容の確認、工程の割り当て、負荷の調整といった作業が必要であり、担当者が多くの時間を費やしていました。生産スケジューラでは、これらの処理をシステム上で実行できるため、計画作成の工数を大幅に削減できます。
さらに重要なのが、計画変更が発生した際の再スケジューリングです。急な受注や納期変更、設備トラブルが発生した場合、生産スケジューラは変更の影響を全体に反映した計画を組み直します。人手による調整では影響範囲の確認だけで時間を要しますが、生産スケジューラを用いることで、短時間で代替案を作成し、迅速な判断が可能となります。
その結果、計画担当者は日程調整に追われるのではなく、改善活動や関係部門との調整に時間を使えるようになります。
ガントチャートによる可視化 ― 現場との合意形成に使える
ガントチャートは、生産計画を時間軸上に図として表示する機能です。どの設備で、いつ、どの製品を製造するのかが視覚的に把握できるため、計画の全体像を確認しやすくなります。また、設備負荷の偏りや工程間の待ち時間、遅延の発生箇所も一目で分かります。
この機能の大きなメリットは、計画担当者と製造現場が同じ情報を見ながら調整できることです。数値の一覧だけでは伝わりにくい計画の意図も、図として示すことで共有しやすくなります。認識のずれを減らし、計画部門と製造現場の合意形成をスムーズに進めるうえでも、可視化は重要な役割を果たします。
納期シミュレーション ― 引き合い段階で回答可能な納期を算出する
納期シミュレーションは、受注や引き合いの段階で、回答可能な納期を算出する機能です。顧客から納期の問い合わせを受けた際、設備負荷や受注状況を踏まえて「いつまでに出荷できるか」を確認できるため、根拠にもとづいた納期回答を迅速に行えるようになります。
また、特急案件を差し込んだ場合に、既存の受注の納期にどのような影響が出るかを事前に確認することもできます。受注の可否や納期回答を経験や勘ではなく、実際の生産能力を踏まえて判断できるようになります。
ボトルネック工程の把握と工程間の調整 ― 制約工程を特定し、生産全体を最適化する
生産ライン全体の能力は、最も処理能力の低い工程によって決まります。この工程をボトルネック工程と呼びます。ボトルネック工程を特定せずに改善を進めても、生産能力は思うように向上しません。そのため、まずはどの工程が生産量を制限しているのかを把握することが重要です。
生産スケジューラでは、負荷状況や工程間の流れを可視化することで、ボトルネック工程を特定しやすくなります。また、工程間の待ち時間や中間在庫の発生状況も確認できるため、リードタイム短縮や生産性向上につながる改善ポイントを見つけやすくなります。
Excelによる生産計画管理の限界
多くの製造業では、生産計画の立案にExcelを活用しています。自社の運用に合わせて柔軟に作り込むため、一定の規模までは十分に機能します。
一方で、生産品目の増加や計画変更の頻発により、Excelによる管理が難しくなるケースも少なくありません。主に次の4つの課題が生じます。
急な受注や納期変更、設備トラブルが発生した際、変更の影響がどの工程や設備にまで及ぶのかを人手で確認する必要があります。工程数が多い場合は影響範囲の把握だけで時間を要し、計画の修正が現場の進行に間に合わないこともあります。
計画に求められるのは、数量を積み上げることではなく、現場で実行できる計画であることです。しかし設備や作業者の能力上限、段取りの条件などを式で表現することには限界があり、計画上は成立しても現場では実行できない計画が作成される場合があります。
シートの構成や計算の仕組み、さらに「なぜこの順序で計画を組んだのか」という判断の根拠が作成者にとどまりやすく、他の担当者への引き継ぎが容易ではありません。担当者の異動や退職が、生産計画業務そのものの停滞につながる可能性があります。
受注情報や在庫状況、進捗実績は別々のシステムやファイルで管理されているケースが多く、計画を立てるたびに転記や集計が必要になります。この作業に時間がかかると、計画が完成した時点で情報が古くなっているという事態も起こり得ます。
ただし、これはExcelによる管理を否定するものではありません。品目数や工程数が限られており、計画変更の頻度も高くない場合には、Excelで十分に運用できます。重要なのは、自社の生産計画業務がどの段階にあるのかを見極めることです。
ERP・生産管理システムと生産スケジューラの違い
生産業務で活用されるシステムには、ERP、生産管理システム、生産スケジューラ(APS)などがあり、それぞれ対象とする業務領域や役割が異なります。ERPは経営資源の統合管理、生産管理システムは生産活動の管理、生産スケジューラは生産計画の立案を担います。実際には、ERPや生産管理システムを導入している企業でも、「生産計画の作成や調整はExcelで対応している」というケースは少なくありません。これは、生産計画に求められる詳細なスケジューリング機能をERPや生産管理システムだけで補いきれないためです。
ここでは、それぞれのシステムの役割と違いについて整理します。
3つのシステムの役割の違い
3つのシステムの違いを整理すると、次のようになります。
← 表は横にスクロールできます →
| 項目 | ERP | 生産管理システム | 生産スケジューラ(APS) |
|---|---|---|---|
| 主な目的 | 経営資源の統合管理 | 生産活動の管理 | 生産計画の立案と最適化 |
| 扱う情報 | 受注・購買・在庫・原価・会計 | 受注・BOM・工程進捗・実績 | 工程・設備・人員・負荷・納期 |
| 計画の考え方 | 必要な資材の所要量を計算する | 大日程計画を作成する | 実行可能な製造日程を計算する |
| 設備能力の扱い | 上限を考慮しない(無限能力) | 上限を考慮しない場合が多い | 上限を考慮する(有限能力) |
| 計画の期間と粒度 | 月次・週次 | 月次・週次 | 日次・時間単位 |
| 主な役割 | 経営の可視化 | 実績の管理 | 計画業務の精度向上 |
ERPと生産管理システムが主に「何を・いつまでに・どれだけ作るか」を扱うのに対し、生産スケジューラは、それを「どの設備で、どの順序で作るか」まで具体的な日程に落とし込みます。この3つは対立する仕組みではなく、システムごとに扱う領域が異なります。そのため、どれかを選ぶのではなく、既存のシステムに生産スケジューラを組み合わせて計画の精度を高める、という考え方が一般的です。
なお、ERPと生産管理システムの機能範囲は製品によって異なります。自社が導入しているシステムがどの範囲をカバーしているのかを確認することが、生産計画の課題を整理する出発点となります。
生産管理システムの計画機能と生産スケジューラの比較
ERPや生産管理システムにも「計画」の機能はありますが、生産スケジューラの計画とは性格が異なります。主に次の3段階で構成されています。
- 基準生産計画(MPS):受注や需要予測をもとに、製品を「いつまでに・いくつ」作るかを決める
- 資材所要量計画(MRP):BOMを展開し、部品や資材の必要数と手配時期を計算する
- 手配・製造指示:計算結果にもとづいて購買指示や製造指示を発行する
いずれも「何を・いつまでに・どれだけ」を決める計画であり、「どの設備で・誰が・どの順番で」は含まれていないことが一般的です。
← 表は横にスクロールできます →
| 比較の観点 | 生産管理システムの計画機能 | 生産スケジューラ |
|---|---|---|
| 計画の対象 | 品目・数量・納期(所要量) | 作業・設備・人員・時間(日程) |
| 能力の扱い | 無限能力が前提 | 有限能力(設備・人・治工具の上限を考慮) |
| リードタイム | マスタの固定値 | 負荷状況に応じて計算される結果 |
| 作業順序・段取り | 考慮しない | 段取り時間や品目の組み合わせを考慮して順序を決める |
| 計画変更への対応 | 再計算はできるが、能力面の影響は見えない | 影響範囲を含めて再スケジューリングできる |
| 出力 | 購買指示・製造指示(日付単位) | 設備別・作業者別の作業日程(時間単位) |
| 主な利用者 | 生産管理・購買部門 | 計画担当者・製造現場 |
両者は代わりになるものではなく、生産管理システムが決めた「何を・いつまでに」を、生産スケジューラが「どう作れば間に合うか」に落とし込むという分担になります。
ERPや生産管理システムだけでは詳細な生産計画が難しい理由
ERPや生産管理システムを導入しているにもかかわらず生産計画の課題が解消されない場合、その背景にはこれらのシステムが持つ計画機能の前提条件が関係しています。
- 一般的なMRPでは設備能力を無限と仮定して所要量を計算するため、実際の能力を超える計画となる場合がある
- 計算に使うリードタイムは品目マスタの固定値で、繁忙期などの負荷状況が反映されにくい
- 扱う計画の粒度は月次・週次が中心で、「どの設備で・どの順序で・いつ作るか」といった詳細な日程計画までは対象としない場合がある
そのため、ERPや生産管理システムで算出した計画を、実際の設備能力や人員、工程順序などを考慮した実行可能な製造日程へ落とし込む役割が必要になります。その役割を担うのが生産スケジューラです。既存のERP・生産管理システムと生産スケジューラを連携することで、それぞれの役割を活かした生産計画の運用が可能になります。ERPや生産管理システムで管理している受注情報や在庫情報などを生産スケジューラに取り込み、設備・人員・工程順序などの制約を考慮して詳細な日程計画を立案します。さらに、生産スケジューラで作成した計画や所要量などの情報を既存システムへ戻すことで、購買や原価管理など、後続業務への活用にもつなげられます。
一方、ERPや生産管理システムの中には、スケジューリング機能を備えた製品もあります。そのため、専用の生産スケジューラを追加するか、APS機能を備えたERPを選択するかは、既存システムを継続利用するのか、基幹システムそのものを刷新するのかも含めて検討する必要があります。
生産スケジューラの選び方|生産計画を高度化する2つのアプローチ
生産計画を高度化する方法は、大きく2つのアプローチに分けられます。
1つは、現在利用しているERPや生産管理システムを活かしながら、生産スケジューラ(APS)を連携して計画機能を強化する方法です。もう1つは、APS機能を備えたERPを導入し、受注や在庫、生産計画、実績などを一つのシステムで管理する方法です。
どちらの構成が適しているかは、現在のシステム環境や生産計画の複雑さ、ERP刷新の必要性などによって異なります。
ERPを補完する形でAPSを導入
向いている企業:既存のERP・生産管理システムを活かしながら、計画だけを強化したい企業
- ERPとは別のシステムとして連携する
- 設備・人員・工程順序の制約を考慮して計画できる
- 計画変更のとき、複数案を比較して検討できる
代表製品:生産スケジューラ「Asprova」
APS機能を持つERPを導入
向いている企業:基幹システムの刷新とあわせて、受注から計画・実績までを一元化したい企業
- ERPとAPSが同じシステム上で動く
- 計画と実績が同じBOMを参照する
- データ連携や二重管理が発生しにくい
代表製品:生産スケジューラ「Asprova」
生産スケジューラの導入を成功させるポイント
生産スケジューラの導入は、製品の機能比較よりも、解決したい課題の明確化とマスタの整備、そして現場での運用定着が成否を分けます。
ここでは、押さえておきたい6つのポイントを解説します。製品を比較する際の評価軸としても活用できます。
1. 解決したい課題を明確にする
まず必要なのは、生産計画業務のどの部分に課題があるのかを具体化することです。「計画業務を効率化したい」だけでは、時間短縮・納期回答の精度・特定設備の稼働率のどれを狙うのかが定まらず、必要な機能も優先すべき設定も変わりません。現状の業務にどれだけ時間がかかり、どの判断に迷いが生じているのかを整理することが第一歩です。
2. 自社の制約条件を表現できるかを確認する
最も重要なのが、自社の生産現場が持つ制約条件を計画に反映できるかどうかです。品目の組み合わせで変わる段取り時間、複数の設備が共有する金型や治工具、作業者のスキル差、同時に押さえる必要がある作業など、条件は現場ごとに異なります。機能一覧の比較だけで判断せず、自社の条件を具体的に挙げて確かめてください。
3. 現状業務とマスタを整理する
計画を立てるには、工程マスタ、設備ごとの能力と稼働カレンダー、標準時間、段取り時間といったデータが揃っている必要があります。これらのデータが実態と離れていると、出力される計画も実態に合いません。標準時間や段取り時間が長年見直されていないケースは少なくなく、実測値にもとづく整備の工数を事前に見込んでおくことが重要です。
4. 制約条件を絞り込む
制約条件は、多く設定すればよいというものではありません。盛り込みすぎて計画が組めなくなった経験を持つ企業は少なくありません。条件同士が矛盾したり、計算に時間がかかりすぎて実務で使えなくなるため、実行可能性に直結する制約と、運用でカバーできる制約を見極めてください。全工程を詳細に組むのではなく、ボトルネック工程を中心に組み、他は粗く扱う考え方もあります。
5. 既存システムとの連携を前提に設計する
生産スケジューラは、既存のERPや生産管理システムと連携させて運用するのが一般的です。受注情報や品目マスタを受け取り、作成した計画や所要量を返す流れになるため、マスタをどちらが正として持つか、いつ同期するかを導入前に決めておく必要があります。後回しにされやすい部分ですが、運用開始後の二重管理は日々の負荷になります。
6. 現場運用の定着を計画に含める
最も見落とされやすいのが、現場に計画を使い続けてもらうための設計です。出力された計画を現場が信用しなければ従来の運用に戻ってしまうため、計画の根拠が読み取れること、担当者が自分で修正できること、現場のフィードバックを反映する仕組みがあることが欠かせません。なお、導入直後から効果が出るわけではなく、マスタの精度を高め運用ルールを整える期間が必要です。
まとめ
本記事では、生産スケジューラの基本的な仕組みや主な機能、導入効果に加え、Excel管理の限界、ERP・生産管理システムとの違い、導入を成功させるポイントまでを解説してきました。
生産スケジューラは、ERPや生産管理システムとは異なる役割を担う
多品種少量・短納期・人手不足により、生産計画業務は複雑化している
有限能力計画や再スケジューリングによって、実行可能な日程立案を支援する
導入効果を高めるには、製品選定だけでなく、マスタ整備や運用定着が重要
計画業務の整理から
納期を守れる計画づくりへの第一歩を踏み出しませんか
まずは、計画業務で「どこに時間がかかり、どこが課題になっているか」を洗い出すことから始めるのが、導入成功の近道です。
自社に合った生産計画の仕組みづくりやスケジューラの選び方について、お気軽にご相談ください。
製品を選ぶ
生産スケジューラ「Asprova」
国内シェアNo.1の生産スケジューラ。受注情報や在庫、設備・人員などの制約条件をもとに、実行可能な生産計画を高速に立案。工程ごとの負荷や納期を見える化し、急な計画変更にも柔軟に対応します。生産リードタイムの短縮や在庫削減、納期遵守率の向上を支援します。
製造業特化型クラウドERP「Infor CSI」
製造業向けに特化したクラウドERP。個別受注から見込み生産まで多様な生産形態に対応し、生産・販売・購買・在庫などの業務を一元管理。MRP、APS、SCM機能を活用して、生産計画やリソースを最適化し、納期遵守率の向上を支援します。